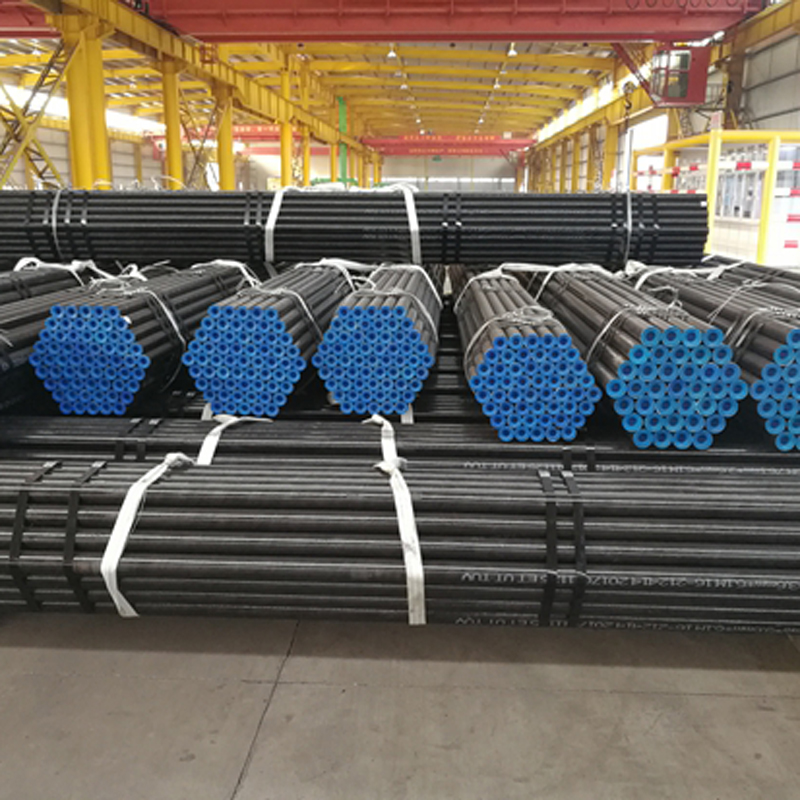
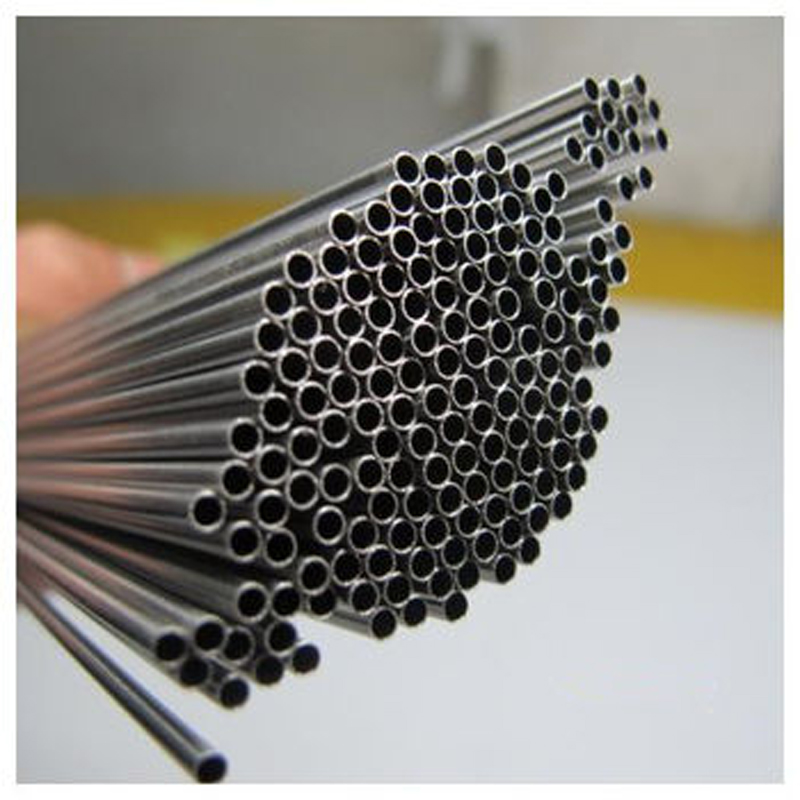
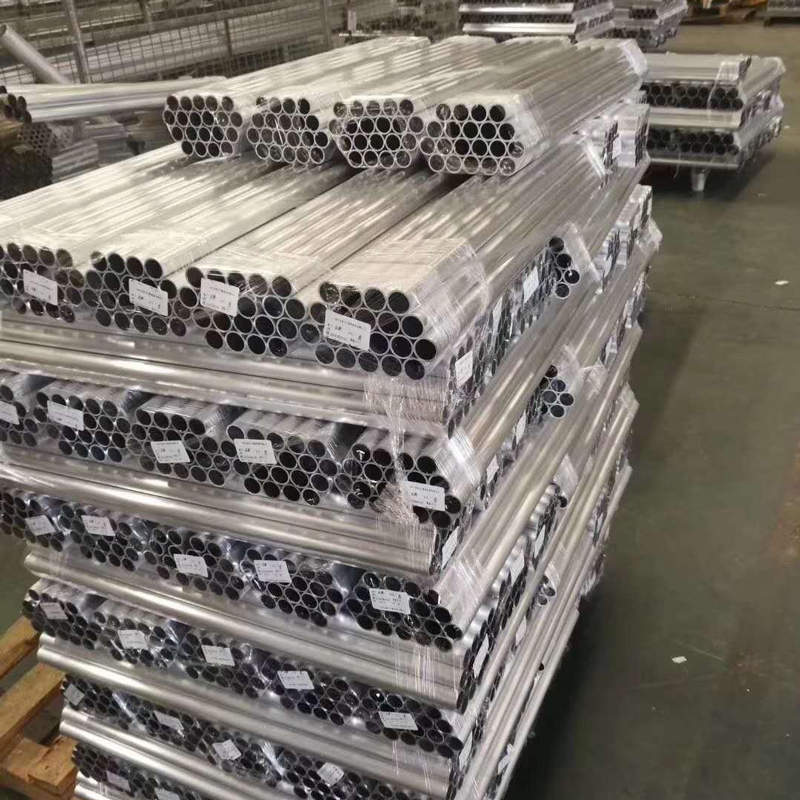
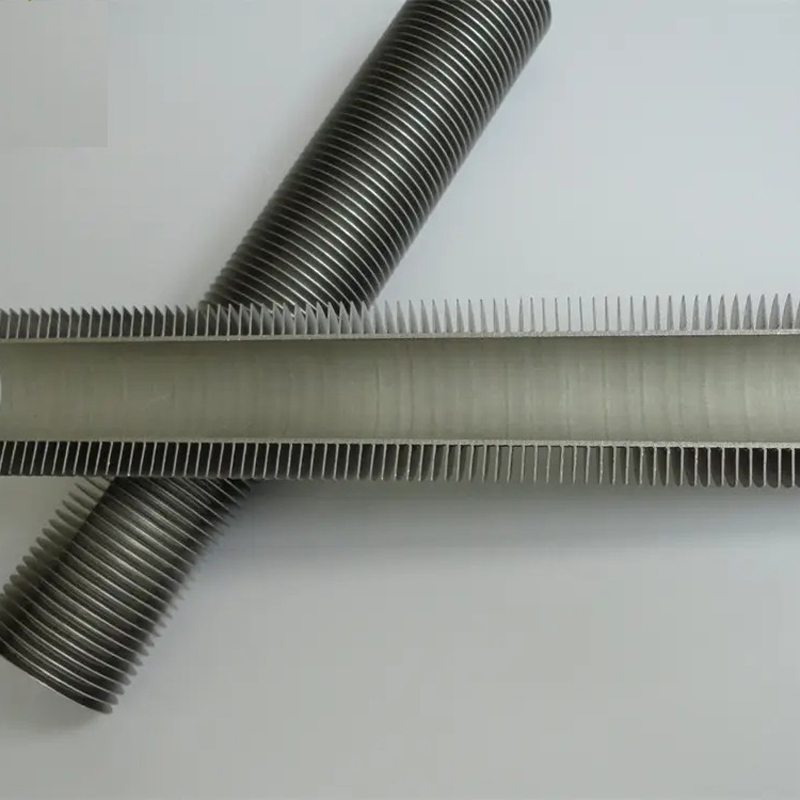
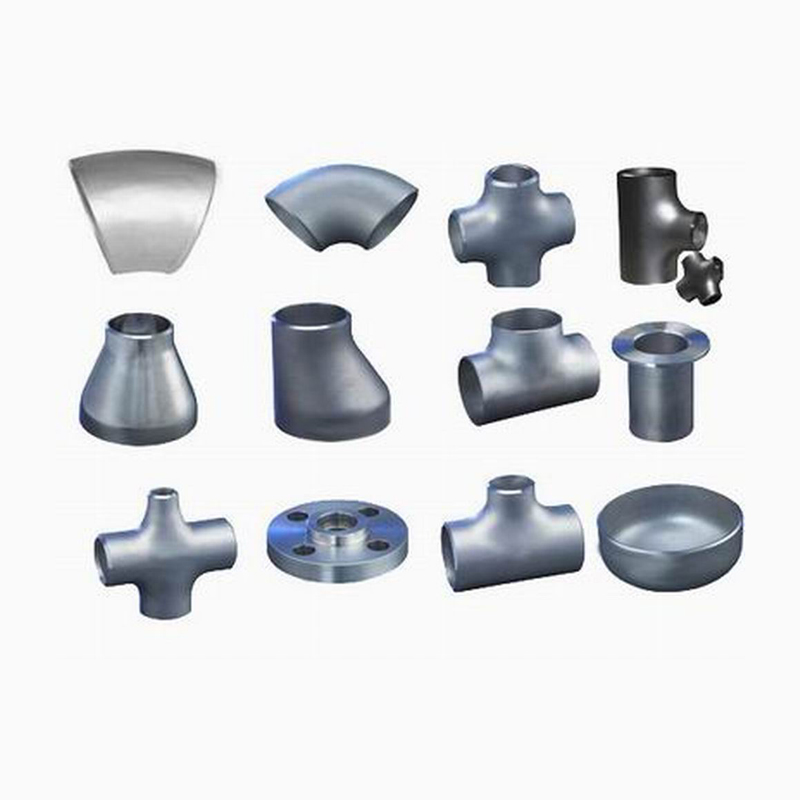
304, 310S, 316L Безшевна тръба от неръждаема стомана
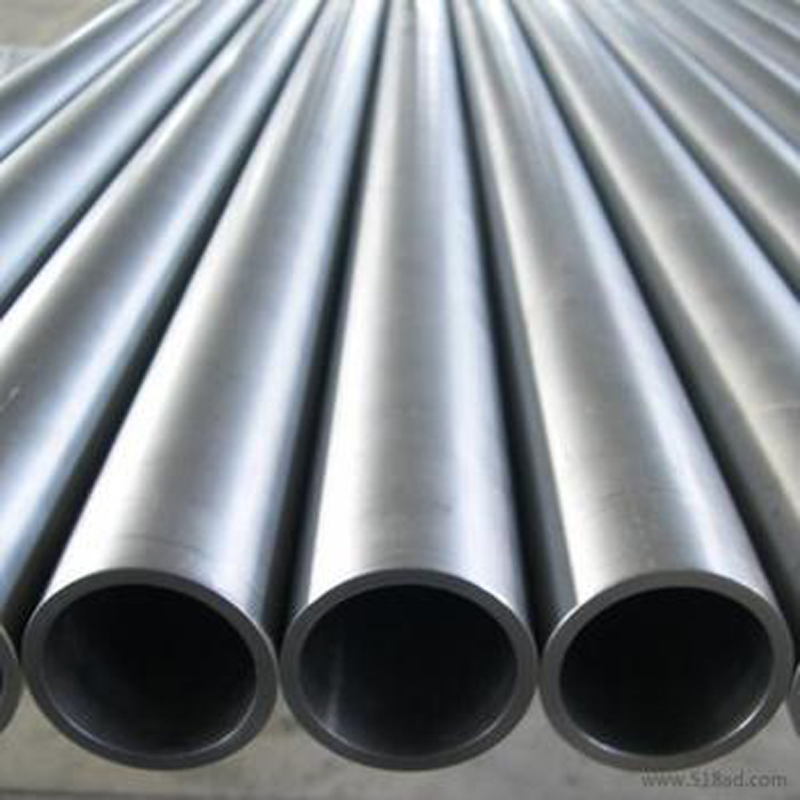
Производствен процес на безшевни тръби от неръждаема стомана
1. Горещо валцуване (екструдирана безшевна стоманена тръба): нагряване на кръгла тръбна заготовка, перфорация, тривалцово наклонено валцуване, непрекъснато валцуване или екструдирана тръба с диаметър (или намален диаметър), охлаждане, изправяне, хидростатично изпитване (или изпитване за дефекти), маркировка за съхранение.
2. Студено издърпвана (валцувана) безшевна стоманена тръба: кръгла тръбна заготовка, нагряване с перфорирана глава, отгряване с киселина, измиване и покритие с масло (медно покритие), многоканална студено издърпвана (студено валцувана) заготовка, термична обработка, изправяне, хидравлично изпитване (откриване на дефекти), маркировка за съхранение.
Според различните методи на производство, тръбите могат да бъдат разделени на горещовалцувани тръби, студеновалцувани тръби, студено изтеглени тръби, екструдирани тръби и др.
1.1 Горещовалцуваните безшевни тръби от неръждаема стомана обикновено се произвеждат на автоматична валцова машина. Плътната заготовка за тръба се проверява и почиства от повърхностни дефекти, нарязва се на необходимата дължина, центрира се върху перфорираната повърхност на края на заготовката за тръба и след това се изпраща в нагряващата пещ за нагряване, перфорира се на щанца. В перфорацията, постоянно въртяща се и едновременно с това придвижваща се напред, под действието на ролката и главата, заготовката за тръба постепенно образува кухина, наречена вълнена тръба. След това се изпраща в автоматичната тръбна валца за допълнително валцоване. Накрая, цялата дебелина на стената на цялата машина, диаметърът на машината, отговаря на изискванията на спецификацията. Това е усъвършенстван метод за производство на горещовалцувани безшевни стоманени тръби чрез непрекъснато валцоване.
1.2. За да се получат безшевни тръби с по-малък размер и по-добро качество, трябва да се използва методът на студено валцоване, студено изтегляне или комбинация от два метода. Студеното валцоване обикновено се извършва на двувалцов валцов стан, а стоманената тръба се валцува в пръстеновиден отвор, състоящ се от кръгъл канал с променливо сечение и неподвижен коничен връх. Студеното изтегляне обикновено се извършва на едноверижна или двуверижна машина за студено изтегляне от 0,5 до 100 T.
1.3. Методът на екструдиране поставя нагрятата тръбна заготовка в затворен екструзионен цилиндър, а перфориращият прът и екструдиращият прът се движат заедно, така че екструдираните части да се изтласкват от по-малкия отвор на формата. Този метод може да произвежда стоманени тръби с малък диаметър.
Детайли за продукта
| Марка стомана: | 304, 304L, 309S, 310S, 316, 316L, 317, 317L, 321, 347, 347H, 304N, 316L, 316N, 201, 202, S32205 |
| Стандарт: | ASME/ASTM/DIN/EN/JIS |
| Спецификация: | Външен диаметър 10~508 мм |
| Тегло: | 1,0-30 мм или по специално искане на клиента |
| Дължина: | 2-20 метра или по специално искане на клиента |
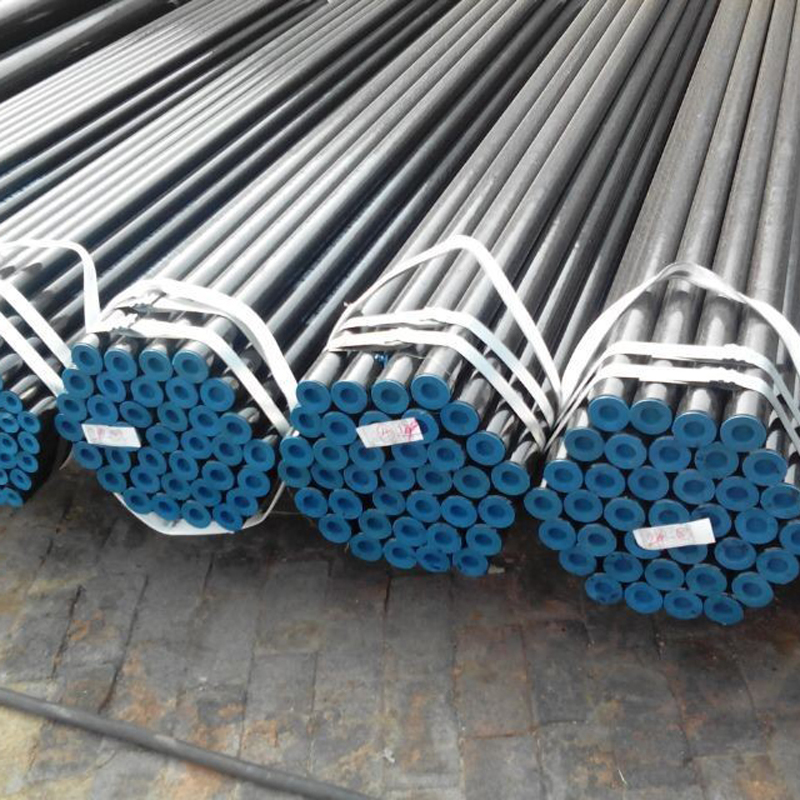
| Пакет: | Стандартен пакет за експорт |
| Видове тръби: | Безшевна стоманена тръба от неръждаема стомана, котелна тръба, прецизна тръба, механична тръба, цилиндрична тръба, тръбопроводи и др. |
| Мелница МТК: | Доставя се преди изпращане |
| Инспекция: | Може да се приеме инспекция от трета страна, SGS, BV, TUV |
| Порт за монтиране: | Всяко пристанище в Китай |
| Търговски термин: | FOB, CIF, CFR, EXW и др. |
| Цена Срок: | TT или LC при виждане |
| Нашите услуги: | Можем да персонализираме според изискванията или чертежите на клиента, опаковане според заявката на клиента |
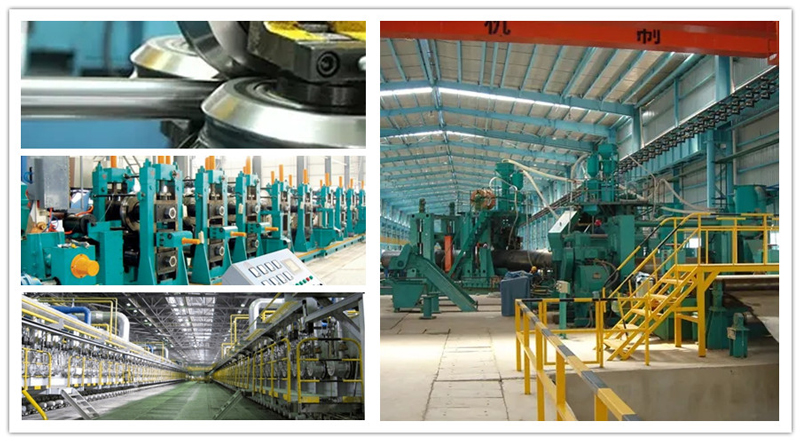
Фабрично шоу